전동식 파이프 벤더가 개발되었음에도, 중공업은 왜 여전히 유압식에 의존할까요?
제조업이 빠르게 전동화와 스마트 제조로 전환되는 가운데, 많은 공장에서는 속도, 정밀도, 자동화 측면에서 전전동 튜브 벤더의 장점에 주목하기 시작했습니다. 그러나 조선, 석유화학, 에너지, 중장비, 대형 철골 구조물 등 중공업 분야에서는 중형 유압 튜브 벤더가 여전히 대체할 수 없는 역할을 담당하고 있습니다. 전전동 튜브 벤딩 기술이 빠르게 발전하고 있는 지금, 왜 중공업에서는 여전히 유압 시스템에 크게 의존하고 있을까요? 본 글에서는 중형 유압 튜브 벤더의 핵심 가치와 작동 원리, 기술 비교, 산업 적용, 가공상의 과제 및 스마트 제조 동향의 관점에서 기업이 설비를 어떻게 평가해야 하는지 설명합니다.
중형 유압 튜브 벤더란 무엇인가? 왜 중공업에서는 지금도 필요한가?
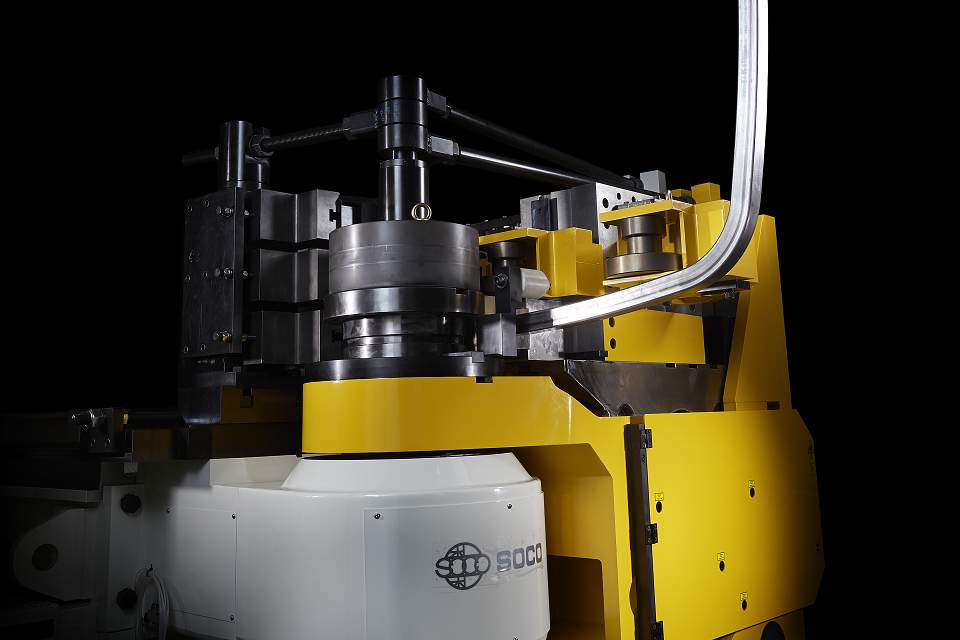
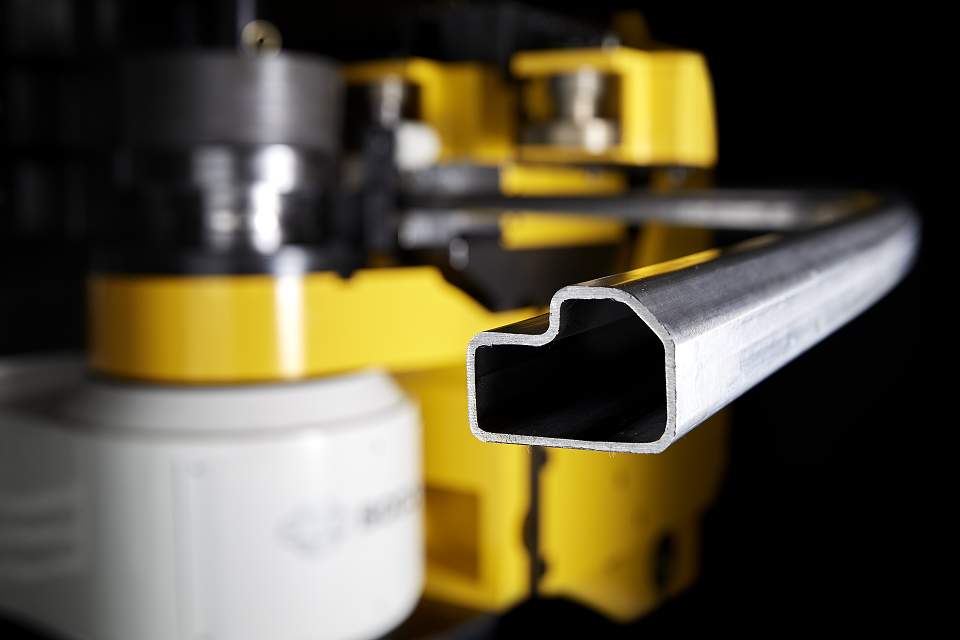
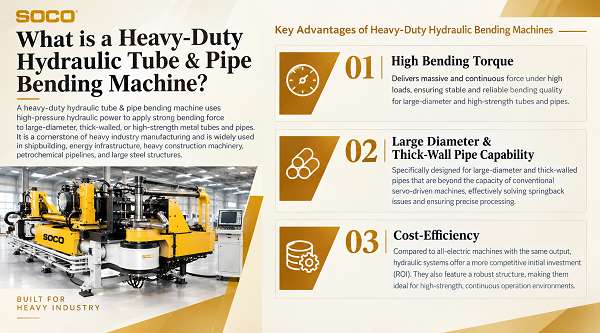
중형 유압 튜브·파이프 벤딩 머신은 고출력 유압 파워 시스템을 사용하여 대구경, 두꺼운 벽 또는 고강도 금속 튜브에 강력한 굽힘력을 가하는 중가공용 설비입니다. 이러한 유형의 튜브 벤더는 중공업 제조 시스템을 뒷받침하는 핵심 설비로, 조선 공학, 에너지 인프라, 중형 건설기계, 석유화학 배관, 대형 철골 구조물 등에 널리 사용됩니다.
전전동 튜브 벤딩 머신과 비교하면, 중형 유압 튜브 벤더는 대구경·두꺼운 벽 튜브 가공에서 다음과 같은 대체할 수 없는 핵심 장점을 발휘합니다:
- 높은 굽힘 토크: 고부하 조건에서도 강력하고 지속적인 구동력을 제공하여 고강성·대형 튜브의 굽힘 가공에서 안정적인 품질을 확보합니다.
- 대구경·두꺼운 벽 튜브에 대한 대응성: 기존 서보 모터로 대응하기 어려운 두꺼운 벽 튜브를 가공하도록 설계되어 재료의 스프링백 문제를 효과적으로 해결하고 가공 정밀도를 확보합니다.
- 높은 비용 효율성과 내구성: 동등한 출력을 갖는 전서보 설비와 비교하여 중형 유압 시스템은 더욱 경쟁력 있는 초기 도입 비용(ROI)을 실현하며, 견고한 구조로 고부하·연속 산업 운전에도 적합합니다.
중형 유압 튜브 벤딩 머신의 작동 원리
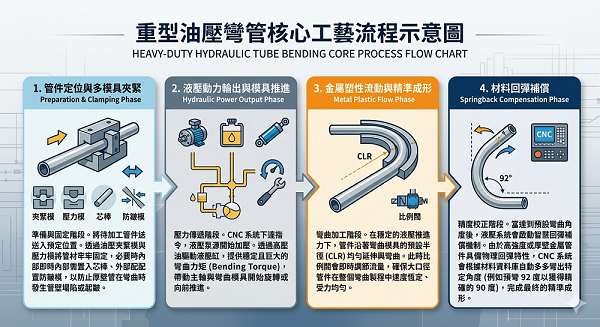
중형 유압 튜브 벤더의 기본 작동 메커니즘은 고효율 유압 시스템에서 발생한 고압 오일로 유압 실린더를 구동하고, 이어서 굽힘 금형(Bending Die)을 구동하여 튜브에 강력하고 지속적인 토크를 가함으로써 제어된 조건에서 금속 튜브를 정확하게 소성 변형시키는 것입니다. 최신 고성능 튜브 벤딩 가공에서는 일반적으로 CNC 수치제어 시스템과 비례 밸브 기술(Proportional Valves)을 통합하여 유압의 유량과 압력을 정밀하게 제어함으로써 대구경 튜브 가공 시 각도 정밀도와 대량 생산에서의 일관성을 확보합니다.
실제 산업 가공에서는 중형 유압 튜브 벤딩 가공을 다음과 같은 주요 공정으로 나눌 수 있습니다:
- 튜브 위치 결정 및 복수 금형에 의한 클램핑: 준비·고정 공정. 가공 대상 튜브를 지정된 위치로 이동합니다. 유압 클램프 다이와 프레셔 다이를 사용하여 튜브를 확실하게 고정합니다. 필요한 경우 튜브 내부에 맨드릴을 삽입하고 외측에 와이퍼 다이를 배치하여 굽힘 가공 중 두꺼운 벽 튜브의 찌그러짐이나 주름을 방지합니다.
- 유압 출력 및 금형 전진: 압력 전달 공정. CNC 시스템이 명령을 내리면 유압 펌프가 가압을 시작합니다. 고압 오일이 유압 실린더를 구동하여 안정적인 대형 굽힘 토크를 발생시키고 스핀들과 굽힘 금형의 회전 또는 전진을 시작합니다.
- 금속의 소성 유동 및 정밀 성형: 굽힘 가공 공정. 안정적인 유압 구동력 아래에서 튜브는 굽힘 금형에 미리 설정된 반경(CLR - Center Line Radius)을 따라 균일하게 연신·굽힘 가공됩니다. 이때 비례 밸브가 실시간으로 유량을 조정하여 대구경 튜브가 전체 굽힘 가공 과정에서 일정한 속도와 균일한 힘을 유지하도록 합니다.
- 스프링백 보정: 精密補正工程。あらかじめ設定した曲げ角度に達した後、油圧システムがインテリジェントな스프링백 보정機構を作動させます。高強度または厚肉の金属チューブには物理的なスプリングバック特性があるため、CNCシステムは材料データベースに基づいて目標角度を超えて自動的に曲げます(例えば、正確な90度を得るために92度まで事前に曲げる)ことで、最終的な精密成形を完了します。
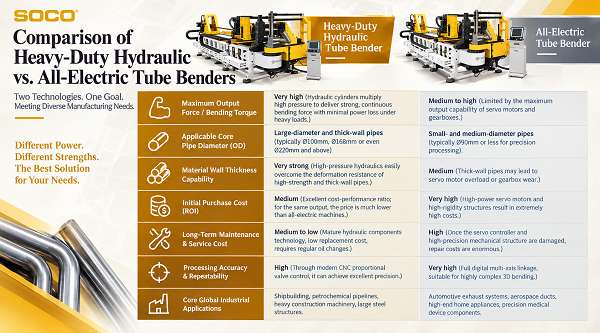
현대의 튜브 가공에서 중형 유압 튜브 벤더와 전전동 서보 튜브 벤더는 튜브 벤딩 기술에서 서로 다른 두 가지 접근 방식을 대표합니다. 다음에서는 중공업의 설비 조달 및 엔지니어링 설계에서 고려해야 할 주요 기술 요소를 중심으로 비교합니다:
| 유형 | 중형 유압 튜브 벤더 | 전전동 서보 튜브 벤더 |
|---|---|---|
| 최대 출력 / 굽힘 토크 | 매우 높음(유압 실린더가 출력을 배가시키며 고부하 조건에서도 동력 손실이 최소화됨) | 중~높음(서보 모터와 감속기의 최대 출력 능력에 제한됨) |
| 주요 튜브 직경(OD) | 대구경·두꺼운 벽 튜브(일반적으로 Ø100 mm, Ø168 mm, 그리고 Ø220 mm 이상에도 대응) | 소~중경·얇은 벽 튜브(일반적으로 Ø90 mm 미만의 정밀 가공에 사용) |
| 재료 두께 대응 능력 | 매우 높음(고압 유압으로 고강성·두꺼운 벽 튜브의 소성 변형 저항을 쉽게 극복) | 중간(두꺼운 벽 튜브에서는 서보 모터 과부하나 감속기 마모를 초래할 수 있음) |
| 초기 도입 비용(ROI) | 중간(높은 비용 대비 성능;동등한 고출력 사양의 전전동 장비보다 훨씬 낮은 비용) | 매우 높음(고출력 서보 모터와 고강성 기계 구조로 인해 설비 비용이 크게 상승) |
| 장기 유지보수 비용 | 낮음~중간(유압 부품은 성숙한 기술이며 교체 비용도 비교적 낮지만 정기적인 작동유 교환이 필요) | 높음(서보 컨트롤러나 고정밀 기계 부품이 손상될 경우 수리 비용이 높아질 수 있음) |
| 가공 정밀도 및 재현성 | 높음(최신 CNC 비례 밸브 제어를 통해 우수한 정밀도 실현 가능) | 매우 높음(완전 디지털 다축 동기 제어는 복잡한 3차원 굽힘에 적합) |
| 주요 글로벌 산업 적용 분야 | 조선, 석유화학 배관, 중형 건설기계, 대형 건축 철골 구조물 | 자동차 배기관, 항공우주용 튜브, 고급 가구, 정밀 의료기기 부품 |
B2B 조달에서는 어떻게 선택해야 하는가? 먼저 「출력 요구사항」인지 「정밀도 요구사항」인지 확인
중형 유압 튜브 벤딩 머신은 「고출력, 대구경 튜브 가공, 높은 비용 대비 성능(높은 ROI)」의 대명사입니다. 튜브가 대구경·두꺼운 벽이고 초기 설비 투자 예산을 억제해야 하며 가공 부품에 매우 높은 정밀도 기준이 요구되지 않는 경우, 유압 튜브 벤더는 내구성과 경제성을 겸비한 최우선 선택입니다.
전전동 서보 튜브 벤더は、「精度と複雑性を優先し、高付加価値の生産を行う」精密製造に適しています。ワークが小~中径チューブで、非常に複雑な複数の曲げ角度を持ち、表面外観や繰り返し位置決め精度に厳しい要求がある場合(航空宇宙産業や自動車産業など)は、全電動機に必要な高い予算を投資することが推奨されます。
중형 유압 튜브 벤더の5大産業用途
比類のない超高トン数出力と高剛性成形能力を備える중형 유압 튜브 벤더は、世界の重工業サプライチェーンや大規模インフラプロジェクトにおいて不可欠な中核製造設備となっています。主に以下の5つの参入障壁が高い主要産業で幅広く活用されています:
4.1 조선·해양 엔지니어링
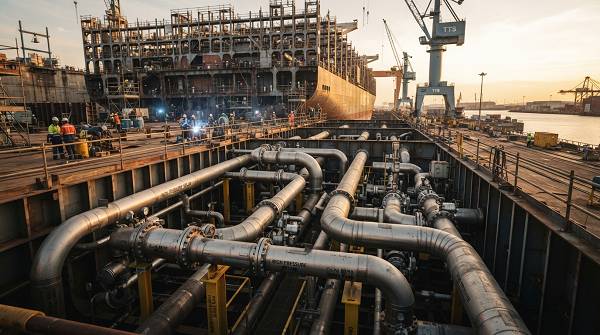
造船業における配管システムは、巨大な船舶の血管ともいえます。중형 유압 튜브 벤더は主に、主機燃料システム配管、海水冷却システム、バラスト水配管、複雑な船舶用油圧動力配管の加工に使用されます。海洋の運用環境は厳しいため、これらの大径チューブは極めて高い内圧と外部振動に耐える必要があります。油圧チューブ曲げ加工により、成形後のチューブに高い信頼性と長期耐久性を確保し、国際船級協会の厳格な要求を満たすことができます。例として、キュプロニッケル管、ステンレス鋼・二相ステンレス鋼、合金鋼管などがあります。
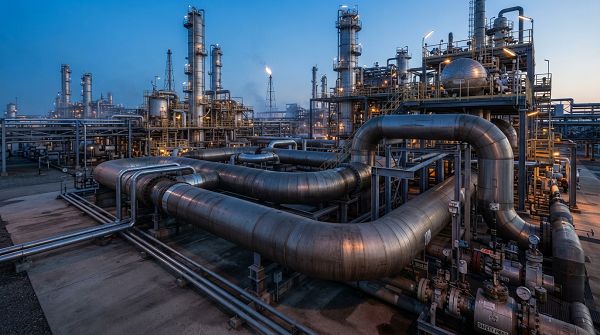
4.2 석유화학·에너지 분야
製油所、天然ガス受入基地、発電所の建設では、大量の高圧流体輸送配管、高温蒸気配管、腐食環境で使用される特殊金属チューブが必要です。중형 유압 튜브 벤더は、大径・厚肉チューブの一体成形を実現できるため、従来の溶接エルボ(Welded Elbows)の使用を大幅に削減し、高圧・腐食環境における溶接部からの漏れリスクを低減するとともに、配管全体の構造安全性を向上させます。
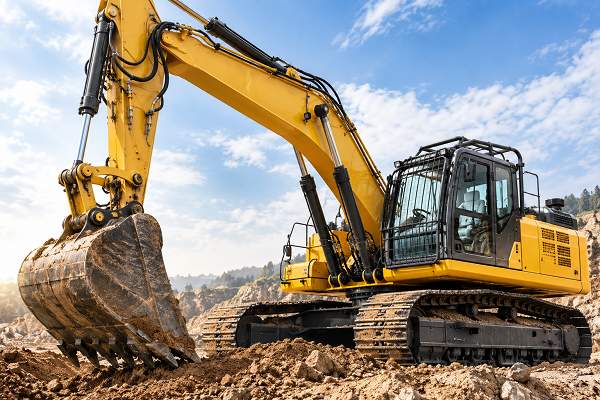
4.3 건설기계·농업기계
油圧ショベル、クレーン、大型ブルドーザー、農業機械の製造に広く使用されています。これらの機械には、高い油圧動力を伝達するための油圧リジッドチューブ(Hydraulic Rigid Tubing)だけでなく、車両シャーシの中核を構成する高強度構造部品や、車体保護用のROPS構造が必要です。堅牢で高強度な鋼管構造は、高負荷・高強度の建設現場で設備とオペレーターに最高レベルの安全保護を提供できます。
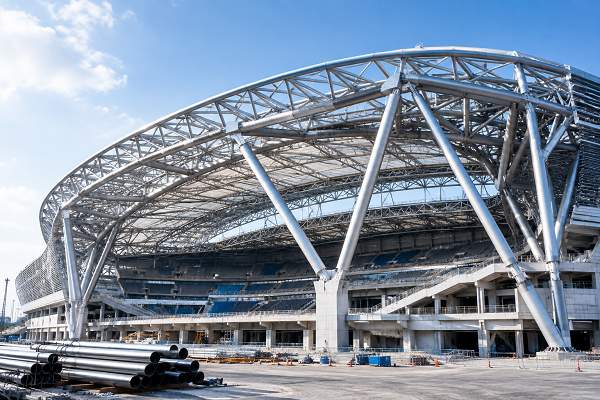
4.4 인프라·대형 수송 배관
現代建築の巨大な空間構造(空港ターミナル、高速鉄道駅の屋根、大型スタジアムなど)では、大型金属チューブが主要な建築構造用鋼梁として広く使用されています。さらに、중형 유압 튜브 벤더は、都市地下配管や国際的な石油・ガス輸送に用いられる大径流体・ガス輸送配管向けの大型鋼管を精密成形するための中核ツールでもあります。
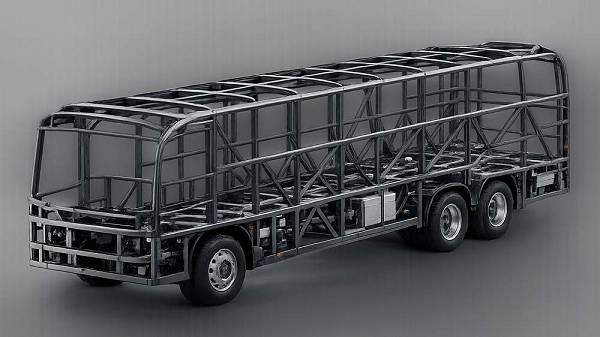
4.5 상용 트럭의 섀시 빔·구조 부품
大型商用トラック、トラクタートレーラー、大型バスのシャーシと排気システムは、車両全体の荷重と動的衝撃を受ける重要部品です。製造時には通常、高強度鋼(High-Strength Steel)、超厚肉の金属チューブ、大型シャーシ縦梁や構造梁(Truck Chassis Beams)が必要です。중형 유압 튜브 벤더の巨大な曲げトルクを利用することで、金属チューブの構造的完全性を維持しながら、高精度・高強度のチューブ曲げ加工を完成させることができます。
왜 세계 중공업은 지금도 유압 튜브 벤딩 기술에 크게 의존하는가?
인더스트리 4.0과 전면 전동화의 물결이 전 세계로 확산되는 가운데, 전전동 서보 설비는 소~중경 튜브 분야에서 우수한 성능을 발휘하고 있습니다. 그러나 조선, 석유화학, 중형 에너지 설비 등 핵심 중공업에서는 중형 유압 튜브 벤딩 기술이 여전히 주류이며 대체할 수 없는 존재입니다. 그 주된 이유는 중공업의 생산 환경이 다음 3가지 핵심 지표에 대해 엄격한 요구사항을 갖기 때문입니다:
- 극히 높은 「출력 대비 비용 비율」: 대구경·두꺼운 벽 금속 튜브(외경 130mm를 초과하는 고강성 튜브 등)의 가공에는 매우 큰 추력과 토크가 필요합니다. 전전동 서보 모터와 대형 감속기를 사용하면 설비 구매 비용과 연구개발 비용이 급격히 증가합니다. 반면 유압 시스템은 매우 경쟁력 있는 비용 구조로 안정적인 대톤수 출력을 제공할 수 있습니다.
- 극한의 고부하 조건에서 높은 허용도: 중공업 용도로 가공되는 재료에는 미세한 물리적 편차(로트별 경도 차이나 벽 두께의 미세한 변동 등)가 있는 경우가 많습니다. 유압 시스템은 유체에 의한 자연스러운 완충 특성을 갖고 있어 강성 구동 전동 시스템보다 재료 변형이나 경도 불균일성에 대한 허용도가 크게 높으며, 갑작스러운 과부하로 인한 모터 소손을 효과적으로 방지합니다.
- 모든 환경에서의 매우 높은 운전 신뢰성(중부하 신뢰성): 먼지, 진동, 고온에 노출되는 중공업 공장에서는 설비의 「혹독한 환경에 대한 내성」과 「가동률」이 단순한 가공 속도보다 훨씬 중요합니다. 유압 시스템은 견고하고 기술적으로도 성숙되어 있어 열악한 환경에서 수년간 연속 운전해도 매우 낮은 고장률을 유지할 수 있으며 현장 유지보수도 비교적 쉽습니다.
중형 튜브 벤딩 가공의 4가지 일반적인 기술 과제
고정밀 성형 품질이 요구되는 현대 가공에서 중형 유압 튜브 벤딩 가공은 고도화된 금형 설계와 비례 제어 시스템을 통해 재료의 물리적 특성에서 비롯되는 다음 4가지 엔지니어링 과제를 극복해야 합니다:
- 스프링백 현상: 고강도·두꺼운 벽 튜브는 굽힘 가공 후 해제되면 금속 재료가 탄성 회복하여 각도가 돌아옵니다. 따라서 설비의 재료 데이터베이스에 기반한 정확한 사전 굽힘 보정 제어가 필요합니다.
- 벽 두께 감소: 曲げ加工中、チューブ外側(Extrados)の材料は大きく引き伸ばされ、チューブの肉厚が減少します。벽 두께 감소率は一般に15%~18%以内です。国際規格(ASMEやEN規格など)の安全限界内に벽 두께 감소を制御することは、金型と推力の協調制御に関わる中核技術です。
- 응력 집중과 주름: 굽힘 내측(Intrados)은 강한 압축으로 재료가 집중되어 물결 모양의 주름이 발생하기 쉽습니다. 이는 와이퍼 다이와 맨드릴의 정확한 간섭으로 방지해야 합니다.
- 금형 마모와 동적 보정 과제: 고강도·고톤수 조건에서 반복적인 마찰이 발생하면 굽힘 금형과 클램프 다이 표면이 점차 마모되어 가공 치수에 편차가 발생합니다. 고성능 설비에는 금형 수명을 연장하고 가공의 일관성을 유지하기 위해 가공 파라미터를 동적으로 미세 조정하는 기능이 필요합니다.
중형 유압 튜브 벤딩 머신의 미래: 단독 설비에서 스마트 제조로
将来の重型油圧チューブベンディング設備は、もはや単独の機械ユニットではなく、デジタル工場に完全統合された中核インテリジェント生産ユニットとなります。世界のサプライチェーンの変革に対応するため、중형 유압 튜브 벤더は以下4つの主要技術分野で開発を加速しています:
- 자동화 벤딩 셀 통합: 중형 유압 튜브 벤더をロボットアーム、自動搬送・保管システム、自動チューブ反転、溶接シーム検出システムと深く統合し、原材料から完成品までの自動加工ワークフローを実現します。
- AIベースの스프링백 보정: 지능형 제어 알고리즘을 도입하면 시스템은 실시간 센서에서 반환되는 데이터를 사용하여 굽힘 가공 중 재료의 반력을 감지하고 스프링백 각도를 자동으로 계산·보정하여 사람에 의한 설정 오차를 최소화할 수 있습니다. AICON 측정도 사용할 수 있으며 튜브 벤더와 네트워크로 연결하면 자동 보정이 가능합니다. 가장 기본적인 방법은 CMM을 사용하여 튜브를 수동 측정하고 보정값을 반환하는 것입니다.
- 무인화 생산(Lights-Out Manufacturing): 고도로 통합된 지능형 공정 흐름을 통해 대구경·중량 튜브 가공을 장시간 무인·연속 자율 생산할 수 있어 공장의 야간 생산 능력을 크게 향상시킬 수 있습니다.
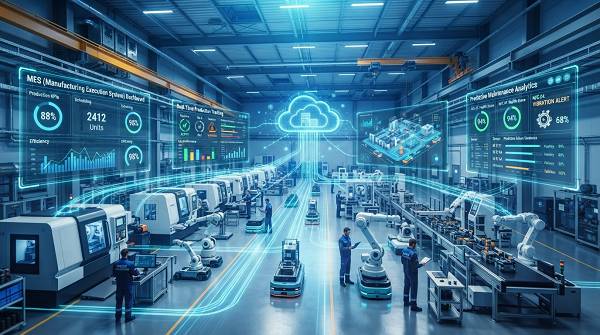
- MES / ERP 공장 관리 시스템과의 심층 통합: 설비는 산업용 사물인터넷(IIoT)통신 프로토콜(OPC UA 등)을 완전히 지원하고, 생산 데이터(굽힘 각도, 가공 압력, 생산 기록)를 제조 실행 시스템(MES) 및 ERP에 실시간으로 업로드하여 생산 추적성과 설비 예지보전(Predictive Maintenance)을 실현합니다.
결론:
중공업의 본질적인 요구를 파악하고 스마트 제조를 통한 그린 전환을 계획한다
本記事で述べてきたように、중형 유압 튜브 벤더は、比類のない超高曲げトルク、高負荷時の安定性、そして非常に競争力のある設備購入時の投資収益率(ROI)により、造船、石油化学、重型建設機械、大型鉄骨構造物、商用車シャーシなどの大径加工分野において、世界の重工業製造システムを支える揺るぎない中核基盤であり続けています。
世界の製造業がデジタル変革を進める中、現代の重型油圧チューブ曲げ技術は、従来の手作業による職人技というイメージをすでに超えています。CNC数値制御、高精度比例弁技術、加工パラメータの動的微調整、インテリジェントアルゴリズムによる스프링백 보정を深く統合することで、油圧チューブベンダーは高強度鋼や厚肉チューブの変形抵抗を容易に克服するだけでなく、国際規格(ASMEやEN規格など)の厳格な安全限界内に外側の벽 두께 감소と内側のしわを制御し、全電動設備に匹敵する産業グレードの高精度を実現できます。
앞으로 설비의 「단독 가공 능력」은 「지능형 공장 전체 시스템의 일부」로 발전해 나갈 것입니다. 미래의 중형 유압 튜브 벤딩 설비는 자동화 벤딩 셀과 무인화 생산으로 빠르게 발전할 것입니다. IIoT(산업용 사물인터넷)통신 프로토콜(OPC UA 등)을 통해 설비는 공장의 MES / ERP 시스템과 깊이 통합되어 실시간 생산 추적성과 예지보전을 실현하고, 글로벌 제조업이 높은 생산성과 고정밀도를 달성하는 동시에 그린, 저탄소, 지속 가능한 공급망의 발전 추세에 완전히 대응할 수 있도록 지원합니다.
전문 조달에 관한 권장 사항
전문 조달에 관한 권장 사항:重型チューブ曲げ設備を選定する際、評価基準を機械的な出力だけに限定すべきではありません。カスタマイズされた精密金型設計、インテリジェントなソフトウェア制御システムの開発、そして世界の重工業における数十年の技術経験を総合的に評価する必要があります。世界市場での実績と、完全なインテリジェント自動化ソリューションを提供する能力を備えた信頼できるパートナーを選ぶことが、Industry 4.0時代に企業が中核競争力を維持するための重要な投資となります。
FAQ|중형 유압 튜브 벤더に関するよくある質問
1. 중형 유압 튜브 벤더とは?
중형 유압 튜브 벤더は、油圧動力によって高トルクを発生させ、大径または厚肉の金属チューブを曲げる産業用設備です。その主な特徴は、高負荷条件下でも安定した曲げ精度を維持できることで、重工業の製造環境に適しています。
2. 중형 유압 튜브 벤더の動作原理とは?
중형 유압 튜브 벤더は、油圧システムによって安定した圧力を供給し、曲げ金型を駆動してチューブに力を加えることで、金属を塑性変形させ、所定の角度に成形します。基本工程には、チューブの固定、金型による加圧・曲げ、油圧システムによる連続的な圧力出力、曲げ角度の制御、材料の스프링백 보정が含まれます。
3. 중형 유압 튜브 벤더と電動サーボチューブベンダーの違いは?
중형 유압 튜브 벤더と電動チューブベンダーの主な違いは以下のとおりです。油圧チューブベンダー:購入コストが低い。高い出力を備え、110mmを超える大径や重工業用途に適しています。電動サーボチューブベンダー:サーボユニットの単価が高いため、高出力の曲げ加工が必要な場合、購入コストが非常に高くなります。高い制御精度を備え、小~中径チューブや精密加工に適しています。結論として、第一にコストに違いがあります。第二に、油圧システムは出力要件を重視し、電動サーボシステムは精度要件を重視します。
4. 중형 유압 튜브 벤더は主にどの産業で使用されますか?
중형 유압 튜브 벤더は主に以下の産業で使用されています:造船(燃料・冷却配管)、石油化学・エネルギー産業(高圧輸送配管)、建設機械(車両構造)、大型鉄骨構造物、インフラ。
5. 왜 중공업에서는 지금도 유압 튜브 벤딩 기술을 사용합니까?
중공업 환경에서는 일반적으로 속도보다 안정성이 중요합니다. 중공업이 지금도 유압 튜브 벤딩 기술에 의존하는 이유로는 고부하 가공 요구를 견딜 수 있다는 점, 대구경 튜브에 적합하다는 점, 높은 가공 안정성, 장기 운전 시 높은 신뢰성을 들 수 있습니다.
6. 중형 튜브 벤딩 가공에서 흔히 발생하는 기술적 문제는 무엇입니까?
一般的な技術的問題には、材料のスプリングバック、チューブの벽 두께 감소、応力集中、金型摩耗があります。これらの問題には通常、金型設計と制御システムによる補正が必要です。
7. 튜브 벤딩의 스프링백이란 무엇인가?
튜브 벤딩의 스프링백은 굽힘 가공 후 금속이 탄성 회복하여 각도가 돌아오는 현상을 말합니다. 이 현상은 최종 성형 정밀도에 영향을 미치므로 고정밀 가공에서는 보정 설계가 필요합니다. 일부 제조업체는 기존의 CMM 수동 측정을 사용하고, 다른 제조업체는 AICON 설비를 이용한 자동 측정을 사용합니다. 네트워크 환경에서는 굽힘 가공 후 보정값이 자동으로 반환되고 다음 굽힘 가공에 보정이 적용됩니다.
8. 중형 유압 튜브 벤더はどのようなチューブ径に適していますか?
중형 유압 튜브 벤더は大径・厚肉チューブの加工に適しており、一般に重工業や大型構造物の用途で使用されます。実際の適用範囲は、設備仕様と金型設計によって異なります。
9. 중형 유압 튜브 벤더は自動化できますか?
はい。最新の중형 유압 튜브 벤더は、CNC数値制御システムと自動生産ライン(自動ローディング・アンローディングのAuto Loader and Unloader)を統合し、精度と生産効率を向上させることができます。
10. 중형 유압 튜브 벤더の今後の発展動向は?
今後の発展動向には、自動チューブ曲げセルの統合、AIによる補正と角度修正、무인화 생산(Lights-Out Manufacturing)、スマートファクトリーシステム(MES/ERP)との統合が含まれます。관련 글 CNCチューブベンダーのサプライヤーはどう選ぶ?世界の主要ブランドを紹介! CNCチューブベンダーの5大メリット:企業の設備選定に必須のガイド! 油圧チューブ曲げと比較した全電動チューブベンダーのメリットとは?なぜ全電動チューブベンダーを選ぶのか?
관련 글
중형 튜브 벤딩 설비를 평가해야 합니까?
중형 튜브 벤딩 설비를 선정할 때는 기계 출력뿐만 아니라 금형 설계, 제어 시스템, 자동화 통합, 장기적인 기술 지원도 평가해야 합니다. 제품에 대구경·두꺼운 벽·고강도 튜브가 포함되는 경우 SOCO 팀과 적합한 튜브 벤딩 가공 솔루션에 대해 추가로 상담하실 수 있습니다.