Was ist Rohrlaser? Ein umfassender Leitfaden im Vergleich: Rohrlaser vs. Kaltkreissägen
Da die Industrietechnik immer weiter voranschreitet, verlangt die moderne Fertigung extreme Präzision, Geschwindigkeit und die Fähigkeit, komplexe Profilrohrschnitte zu bewältigen. Traditionelle Methoden wie das Sägen, Stanzen oder Bohren von Rohren haben oft mit mühsamen Entgratungsprozessen, häufigen Werkzeugwechseln und inkonsistenten Erträgen zu kämpfen. Glücklicherweise ändert die Rohrlasertechnologie alles, indem sie schnelle, punktgenaue Genauigkeit auf fast jedem Metallprofil liefert. Dieser Leitfaden schlüsselt genau auf, wie das Rohrlaserschneiden funktioniert und wie es Ihren Produktionsvorsprung schärfen kann.
Was ist Rohrlaserschneiden? Rohrlaser vs. traditionelle Kaltsägen
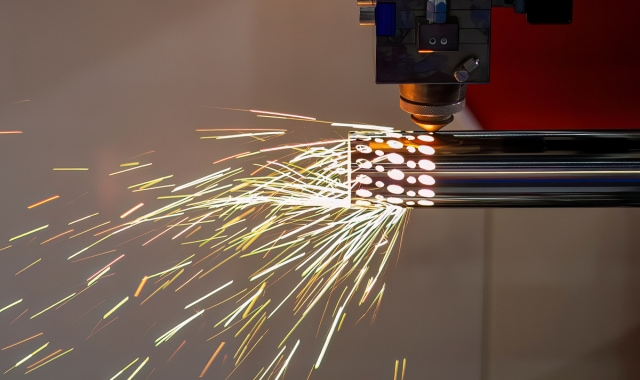
Das Rohrlaserschneiden nutzt einen hochenergetischen Laserstrahl, um ein "berührungsloses Schneiden" an Metallrohren und Profilen durchzuführen. Da das Werkzeug das Material nie physisch berührt, ist der Prozess praktisch frei von hitzebedingten Verformungen oder mechanischem Verzug, was zu außergewöhnlich feinen und glatten Kanten führt. Im Gegensatz zu herkömmlichen Kaltsägen (manche nennen sie Kreissägemaschinen oder Rohrschneidemaschinen), die oft Grate hinterlassen, die eine Nachbearbeitung erfordern, rationalisieren Rohrlaser die Produktion und steigern die Gesamteffizienz erheblich. Sie fragen sich vielleicht nach der Materialverträglichkeit: Rohrlaser sind unglaublich vielseitig und zeichnen sich bei Edelstahl, Kohlenstoffstahl, Aluminium und Kupfer sowie bei Speziallegierungen wie Titan und Nickel aus.
〈Weiterführende Literatur: Kann die Rohrlaserschneidtechnologie herkömmliche Metallkreissägemaschinen ersetzen?〉
Wie erreichen Rohrlaser eine Präzision im Submillimeterbereich? Kerntechnologie enthüllt
Das Geheimnis hinter der Submillimeter-Präzision des Rohrlaserschneidens liegt in seinem Laserstrahl mit hoher Energiedichte. Durch eine Reihe fortschrittlicher optischer Komponenten, die das Licht leiten und fokussieren, wird der Strahl auf einen ultrafeinen Punkt konzentriert, der typischerweise einen Durchmesser von weniger als 1 mm hat. Diese intensive Konzentration der Energie ermöglicht es dem Laser, Metallrohre mit außergewöhnlicher Genauigkeit zu durchschneiden und komplizierte Schnitte und feine Details zu erzielen, die für herkömmliche Bearbeitungsmethoden schlichtweg unmöglich sind.
〈Weiterführende Literatur: Metallrohr- und Stangenschneidtechnologien: Evolution? Typen? und Zukunftsaussichten?〉
Hohe Präzision & Energieeffizienz: Müheloses Schneiden für hochfesten Stahl
Der Hauptvorteil der Rohrlasertechnologie liegt in der Kombination aus Präzision und Effizienz bei hohen Stückzahlen. Sie erreicht eine Wiederholgenauigkeit von innerhalb ±0,03 mm und Schnittgeschwindigkeiten von über 100 m/min, wobei der Materialabfall auf weniger als 0,02 mm minimiert wird. Darüber hinaus bewältigt sie hochharten Stahl mühelos, während sie nur 40 % der Energie verbraucht, die herkömmliche Kaltsägen benötigen. Im Gegensatz dazu verwenden herkömmliche Kaltsägen Blätter mit einer Dicke von mehr als 1,6 mm, was zu erheblichem Materialabfall führt. Sie haben auch mit 1800 MPa hochfesten Stahlrohren zu kämpfen, was zu schnellem Blattverschleiß, geringerer Produktionseffizienz und mühsamer Nachbearbeitung führt.
〈Empfohlenes Produkt: SOCO Rohrlaser〉
Optimierung des Managements der Wärmeeinflusszone (HAZ)
Während das Rohrlaserschneiden die Wärmeeinflusszone (HAZ) erheblich minimiert, kann die intensive thermische Energie dennoch das an den Schnitt angrenzende Material beeinflussen. Bei bestimmten Legierungen kann diese lokale Erwärmung zu einer Härtung oder leichten Verformung führen, was potenziell die Schnittqualität und die Materialeigenschaften beeinträchtigen kann. Um diese Effekte abzumildern, müssen die Bediener kritische Parameter wie Laserleistung, Schnittgeschwindigkeit, Fokusposition und Hilfsgasdruck (einschließlich des Stickstoff-Sauerstoff-Verhältnisses) genau kalibrieren. Eine solch akribische Kontrolle ist unerlässlich, um die HAZ zu verwalten und eine konstant hohe Produktionsausbeute aufrechtzuerhalten.
Designvielfalt durch 3D-Laserschneidfunktionen erschließen
Ausgestattet mit einem 5-Achsen-Linkage-System oder einem spezialisierten schwenkbaren Schneidkopf sind moderne Rohrlaser nicht mehr auf vertikale Schnitte beschränkt. Diese Technologie ermöglicht präzises Fasen in verschiedenen Winkeln, wie z. B. 45° oder 90°, wodurch komplexe strukturelle Geometrien erstellt werden können, die für herkömmliche Methoden unmöglich sind. Die resultierenden 3D-geschnittenen Fasen und Verriegelungsverbindungen erleichtern eine nahtlose Ausrichtung für nachfolgende Schweißprozesse, was diese Fähigkeit ideal für die Herstellung komplizierter Rahmen und hochpräziser Komponenten macht.
〈Empfohlenes Produkt: 3D-Rohrlaserschneidemaschine〉

Materialverträglichkeit für das Rohrlaserschneiden: Einblicke in Dicke und Anwendung
Die Schneidkapazität eines Rohrlasers hängt weitgehend von seiner Ausgangsleistung und den spezifischen Materialeigenschaften ab. Im Allgemeinen ermöglicht eine höhere Wattzahl die Bearbeitung dickerer Wände; sobald das Material jedoch 6 mm überschreitet, können Effizienz und Energieverbrauch weniger kosteneffektiv werden. Bei gleicher Wattzahl weisen Kohlenstoffstahl, Edelstahl, Kupfer und Aluminium jeweils unterschiedliche Schneideigenschaften auf und eignen sich für verschiedene industrielle Anwendungen:
Kohlenstoffstahl (Baustahl)
Kohlenstoffstahl weist eine hohe Absorptionsrate für Laserenergie auf, was außergewöhnlich schnelle und stabile Rohrlaserschneidgeschwindigkeiten ermöglicht. Beispielsweise kann ein 1000-W-Faserrohrlaser Kohlenstoffstahl bis zu einer Dicke von 6 mm bearbeiten. Aufgrund seiner im Vergleich zu Edelstahl oder Aluminium überlegenen Schneidleistung ist Kohlenstoffstahl das ideale Material für die Herstellung von mechanischen Geräten und strukturellen Rahmen.
Edelstahl
Edelstahl ist in hohem Maße mit der Rohrlasertechnologie kompatibel; seine korrosionsbeständigen Eigenschaften in Kombination mit der Präzision des Lasers führen zu glatten, hochwertigen Kanten. Mit einem 1000-W-Faserlaser beträgt die maximale Rohrschnittdicke für Edelstahl etwa 4 mm, was Aluminium übertrifft, aber etwas weniger als bei Kohlenstoffstahl ist. Dieses Material wird häufig bei der Herstellung von Präzisionskomponenten und Anwendungen verwendet, die ein anschließendes Rohrbiegen erfordern.
Aluminiumlegierung
Trotz der hohen Reflexion von Aluminium bietet die Rohrlasertechnologie erhebliche Vorteile gegenüber herkömmlichen Methoden. Ein 1000-W-Faserlaser bewältigt typischerweise eine maximale Rohrdicke von 3 mm für Aluminiumprofile. Durch die Verwendung von Stickstoff (N2) oder Druckluft als Hilfsgas können Bediener ein sauberes, hochpräzises Finish erzielen. Trotz der Dickenbeschränkungen bleibt die Kantenqualität der herkömmlichen Bearbeitung weit überlegen.
Schlüsseleigenschaften von 3 Materialien für den Rohrlaser
| Rohrlaser-Materialien | Kohlenstoffstahl (Baustahl) |
Edelstahl | Aluminiumlegierung |
|---|---|---|---|
| Max. Dicke (1000W) | 6mm | 4mm | 3mm |
| Metallprofil | Extreme Wärmeabsorption | Makellose, glänzende Oberfläche | Hohe Reflektivität |
| Beste Gaswahl | Druckluftschneiden (< 2mm) oder O2 (≥ 2mm) |
N2 | N2 oder Druckluftschneiden |
Kritische Details, die beim Rohrlaserbetrieb oft übersehen werden
Über die besprochenen Materialeigenschaften hinaus muss berücksichtigt werden, dass die Rundheit, der Oberflächenzustand und die Reinheit der Metallrohre die Schneidleistung erheblich beeinflussen. Darüber hinaus spielen die Stabilität des Maschinenbetts und die Optimierung der Schneidparameter eine entscheidende Rolle bei der Bestimmung der tatsächlichen Dickengrenzen und der Qualität. Folglich müssen Bediener verschiedene technische Herausforderungen meistern, um in der Praxis optimale Ergebnisse zu erzielen.
Beherrschung der Schneidparameter-Optimierung
Um erstklassige Ergebnisse beim Rohrlaserschneiden zu erzielen, ist eine präzise Kalibrierung von Laserleistung, Schnittgeschwindigkeit und Fokusposition sowie die strategische Auswahl von Hilfsgastyp und -druck erforderlich. Leistungseinbußen, wie ein Abfall der Ausgangsleistung oder eine schlechte Kantenqualität, sind oft auf Düsenverschleiß, Verunreinigung der optischen Fasern oder Inkonsistenzen im Kühlsystem zurückzuführen. Um diese Risiken zu minimieren, ist es unerlässlich, eine proaktive Überwachung von Leistungsschwankungen zu implementieren und einen strengen Plan für die vorbeugende Wartung für den rechtzeitigen Austausch von Komponenten einzuhalten.
Herausforderungen bei der Schnittqualität
Eine suboptimale Schnittqualität, die sich in rauen Oberflächen, Schlackenbildung oder hartnäckigen Graten äußert, wird in der Regel durch eine mangelnde Abstimmung zwischen Laserleistung und Schnittgeschwindigkeit oder unzureichenden Gasdruck und mangelnde Gasreinheit verursacht. Um diese Probleme zu beheben, müssen die Bediener eine präzise Synchronisation zwischen Leistungsabgabe und Vorschubgeschwindigkeit sicherstellen. Darüber hinaus sind die Überprüfung der Integrität des Hilfsgases und die Aufrechterhaltung der Sauberkeit der optischen Linsen entscheidende Schritte, um konsistente, hochwertige Kanten und eine stabile Produktionsleistung zu erzielen.
Gewährleistung von Produktionssicherheit und Langlebigkeit der Ausrüstung
Der Betrieb eines Rohrlasersystems birgt inhärente Risiken, die eine strikte Einhaltung von Sicherheitsprotokollen erfordern. Die Bediener müssen mit einer zertifizierten Laserschutzbrille und einer Schutzabschirmung ausgestattet sein und mit den Not-Aus-Verfahren (E-Stop) bestens vertraut sein. Zusätzlich zur routinemäßigen Wartung von optischen Linsen, Fokussystemen und Kühleinheiten empfehlen wir, bei der Beschaffung Geräte mit überlegenen Sicherheitsdesigns und zugänglichen Wartungsarchitekturen zu bevorzugen. Die Investition in eine auf Wartungsfreundlichkeit ausgelegte Maschine minimiert Ausfallzeiten und sorgt für eine stabile, leistungsstarke Produktionsumgebung mit langfristiger Sicherheit.
Fazit
Die Rohrlasertechnologie treibt die moderne Industrie voran, indem sie komplexe Fertigungsanforderungen bewältigt. Sie maximiert Ihre Materialnutzung und erhöht die Produktionsgeschwindigkeit, was Ihrem Unternehmen einen massiven Wettbewerbsvorteil verschafft. Über 40 Jahre erstklassige Erfahrung in der Metallverarbeitung. SOCO dominiert den Markt als Top-Player in Asien und rangiert unter den Top 2 der weltweit größten Giganten für Rohrschneid- und Biegemaschinen. Die hochmoderne Forschung und Entwicklung von SOCO ist branchenführend und liefert vielseitige und maßgeschneiderte Rohrlaserlösungen, die auf Ihre Bedürfnisse zugeschnitten sind. Über die Website von SOCO können Sie uns jetzt im Bereich Kontakt für jeglichen Kauf- oder technischen Beratungsbedarf kontaktieren. Unser Team ist bereit, einen personalisierten Service für Sie zu leisten.
〈Weiterführende Literatur: Was ist eine Rohrbiegemaschine? Wie Sie die richtige für Ihre Bedürfnisse auswählen!〉
〈Weiterführende Literatur: 5 Kernvorteile von CNC-Rohrbiegemaschinen, Ihr kompletter Leitfaden für die intelligente Geräteauswahl!〉